
Assemblage de sous-ensembles plastiques industriels
 Honore
•
13 septembre 2026
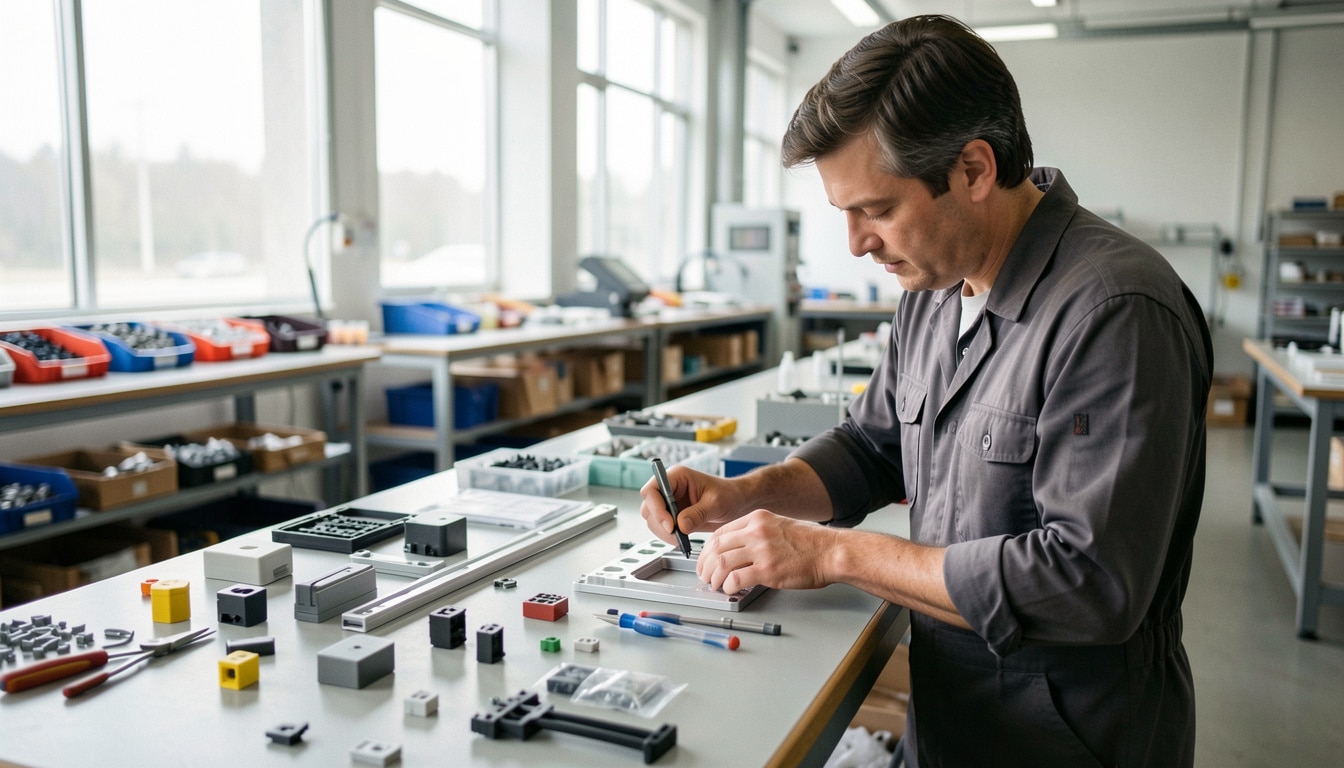
Dans l’industrie, un sous-ensemble plastique bien pensé peut faire gagner des heures, réduire les rebuts et simplifier la vie des équipes au quotidien. Quand une coque, un capot ou un boîtier doit tenir sans faiblir, tout se joue souvent dès l’étude. L’assemblage de sous-ensembles en plastique représente alors un levier clé pour fiabiliser un produit, accélérer la mise en série et maîtriser les coûts. Pour vous, c’est surtout une façon claire de comprendre comment une pièce devient un module prêt à intégrer.
Autrement dit, l’assemblage sous ensemble plastique n’est pas qu’une étape technique : c’est une logique de fabrication qui relie conception, montage et contrôle. En 2026, les industriels recherchent des solutions plus rapides, plus propres et plus répétables, qu’il s’agisse d’un boîtier électronique à 12 € ou d’un capot technique produit à plusieurs milliers d’exemplaires. Bien choisi, ce travail facilite la production, garantit une meilleure tenue et assure un rendu cohérent.
Comprendre le rôle d’un sous-ensemble plastique dans un produit fini
De la pièce isolée au sous-ensemble fonctionnel
Une pièce plastique seule remplit rarement toute la mission. Dans un ensemble, elle prend du sens avec d’autres éléments, puis devient un composant utile pour l’usage final. C’est là que l’assemblage de sous-ensembles en plastique change tout : il transforme une géométrie en fonction. Dans un boîtier de mesure, par exemple, la coque, le couvercle et les clips forment un ensemble industriel qui protège l’électronique, guide les câbles et sécurise l’accès. La conception doit donc penser plastique, fonction et assemblage dès le départ.
- Une pièce est un élément unique, un sous-ensemble réunit plusieurs pièces, et le produit fini intègre l’ensemble complet.
- La pièce apporte une forme, le sous-ensemble apporte une fonction, et le produit fini apporte une utilisation.
- Dans une chaîne industrielle, le sous-ensemble simplifie l’assemblage final et réduit les erreurs de montage.
Ce découpage aide aussi à standardiser la production. Un même boîtier peut être décliné en plusieurs versions sans revoir toute la structure. On gagne en plastique maîtrisé, en délais plus courts et en qualité plus régulière sur chaque pièce.
Pourquoi ce format simplifie la production en série
Quand un sous-ensemble est validé, l’assemblage devient plus prévisible. On teste une fois, on répète ensuite avec la même logique, ce qui réduit les écarts et les reprises. Dans un contexte industriel, cette méthode permet d’aligner la fonction, le coût et le rythme de production. Elle est particulièrement utile pour des capots techniques ou des boîtiers en plastique injecté, où chaque pièce doit s’emboîter sans forcer et sans dégrader la finition.
Quelles méthodes choisir pour joindre des pièces plastiques ?
Quand privilégier le clipsage, le vissage ou le collage
Le bon procédé dépend du matériau, de la forme et du niveau de tenue attendu. Pour un assemblage rapide, le clipsage est souvent le plus simple ; pour une maintenance régulière, le vissage reste mécanique et pratique ; pour une jonction discrète, le collage apporte une solution propre ; pour une tenue durable, la soudure devient intéressante. Sur du plastique ABS, un collage bien préparé fonctionne bien ; sur du polycarbonate, la précision de surface compte davantage. Chaque assemblage doit donc être choisi selon l’usage réel.
- Clipsage : rapide, économique et adapté aux montages répétitifs.
- Vissage : démontable, robuste et facile à contrôler.
- Collage : discret, utile quand l’esthétique compte.
- Soudure : durable, répétable et adaptée aux cadences élevées.
| Méthode | Tenue / coût / rapidité |
|---|---|
| Clipsage | Tenue moyenne, coût bas, très rapide |
| Collage | Tenue bonne, coût moyen, mise en œuvre lente |
| Soudure | Tenue élevée, coût optimisé en série, rapidité forte |
Pour une matière souple, on évite souvent une fixation trop agressive. Pour un plastique rigide, la mécanique supporte mieux la contrainte et la finition reste plus nette.
Ce que la soudure apporte en résistance et en répétabilité
La soudure plastique apporte une continuité de matière qui renforce la jonction. Dans un procédé bien réglé, elle limite les jeux et améliore la répétabilité, surtout sur les petites séries longues ou les grandes cadences. L’assemblage gagne en stabilité, ce qui est précieux sur des pièces sollicitées par la vibration ou la chaleur. Sur des coques techniques, cette méthode permet aussi d’obtenir une finition plus homogène, sans vis apparentes, avec un rendu plus propre et plus industriel.
Concevoir un montage fiable dès la phase d’étude
Les détails de conception qui facilitent l’assemblage
Une bonne conception anticipe le montage avant même la première pièce sortie d’atelier. Pour intégrer des ergots, des guides ou des logements, il faut penser accès, orientation et ordre d’assemblage. Cette logique permet d’assembler plus vite, de réduire les erreurs et d’assurer une meilleure précision d’emboîtement. Dans une coque en deux parties, par exemple, des guides bien placés évitent le flottement et sécurisent l’interface. C’est souvent là que se joue la qualité finale du montage.
- Réduire le nombre de pièces à manipuler.
- Intégrer des guides d’orientation simples et visibles.
- Prévoir des jeux fonctionnels adaptés à la tolérance.
- Assurer un accès clair aux zones d’assemblage.
Une conception pensée pour le montage réduit aussi les retouches. Quand chaque interface est logique, l’opérateur assemble plus vite, la production gagne en cadence et le résultat reste plus constant.
Comment limiter les erreurs et gagner en cadence
Pour réduire les erreurs, il faut d’abord rendre impossible le mauvais sens de montage. Ensuite, la précision des portées doit rester cohérente avec l’interface prévue. Enfin, le montage doit être testé sur plusieurs cycles afin d’assembler sans forcer. Un bon design for assembly permet d’intégrer ces règles dès l’étude et d’assurer une production plus fluide. Sur une ligne de boîtiers, cela peut faire baisser les reprises de 15 à 20 % selon la complexité.
Tenir la route face aux contraintes techniques et de qualité
Résistance, étanchéité et tenue dans le temps
Un sous-ensemble doit résister à la mécanique, à la thermique et à la vibration sans perdre sa fonction. C’est pourquoi la qualité du matériau, la géométrie des appuis et la finition de surface comptent autant que le mode de fixation. Dans l’industrie, une exigence mal évaluée peut provoquer une ouverture, une fuite ou une déformation après quelques mois. Pour garantir la performance, il faut vérifier la compatibilité entre la pièce, le matériau et l’environnement d’usage. Cette vigilance évite les mauvaises surprises en série.
- Résistance mécanique des jonctions et des zones d’accroche.
- Tenue thermique selon la température d’usage.
- Comportement face à la vibration et aux chocs.
- Stabilité de la surface et de la finition dans le temps.
Un contrôle sérieux permet de garantir une tenue durable, surtout sur les équipements exposés à des cycles répétitifs ou à un environnement contraignant.
Les contrôles à prévoir avant la mise en série
Avant de lancer la série, il faut contrôler l’alignement, la fermeture et la répétabilité du montage. Un contrôle visuel repère vite un défaut de surface, tandis qu’un contrôle dimensionnel confirme la précision des interfaces. Des tests de vibration et de tenue thermique complètent l’évaluation. Dans un cadre industriel, ce trio de vérifications permet de garantir la qualité et la performance du sous-ensemble. Sans ce filet, le risque de rebut grimpe vite.
Adapter la solution au secteur et au volume de production
Du prototypage à la grande série: faire évoluer la méthode
Le bon type de solution dépend du secteur, du volume et de l’équipement visé. En petite série, on privilégie souvent une méthode flexible et simple à régler. En moyenne série, l’expertise de production devient centrale pour stabiliser le rendu et réduire les coûts. En grand volume, la solution doit être pensée pour automatiser, standardiser et intégrer rapidement. Dans le médical, par exemple, l’application impose souvent une traçabilité plus forte et une qualité plus stricte, surtout quand l’équipement doit rester fiable sur toute la série.
- Petite série : souplesse, réglages rapides et faible investissement.
- Moyenne série : équilibre entre cadence et contrôle.
- Grande série : automatisation, répétabilité et coût unitaire réduit.
Une sous-traitance spécialisée peut accompagner cette montée en puissance, de l’industrialisation au lancement. Cela évite de changer de méthode à chaque étape et permet d’utiliser la même logique technique avec plus de maîtrise.
Choisir une approche selon le secteur visé
Dans l’industrie, chaque secteur impose ses propres contraintes. Le secteur médical demande une solution propre, stable et documentée. Le secteur grand public cherche surtout un bon coût et un rendu constant. Le secteur technique, lui, attend une expertise capable d’intégrer plusieurs fonctions dans un même équipement. Le bon choix dépend donc du type d’application, du niveau de production et de l’usage final. C’est cette adaptation qui transforme une simple idée en solution exploitable.
FAQ – Questions fréquentes sur l’assemblage de sous-ensembles en plastique
Quelle méthode d’assemblage convient le mieux à une pièce plastique technique ?
Tout dépend du matériau, de la précision attendue et de la vibration subie par la pièce. Pour un assemblage démontable, le vissage reste pertinent ; pour une solution rapide, le clipsage fonctionne bien ; pour une tenue durable, le collage ou la soudure peuvent être plus adaptés.
Le collage est-il aussi fiable qu’une soudure plastique ?
Le collage peut être très fiable si la surface est bien préparée et si le matériau accepte bien l’adhérence. La soudure apporte souvent une meilleure répétabilité, surtout quand le procédé est industrialisé. Le choix dépend donc de la qualité recherchée et du contrôle disponible.
Comment vérifier la qualité d’un sous-ensemble avant sa mise en production ?
Il faut vérifier la précision des interfaces, le contrôle visuel, la tenue mécanique et la résistance à la vibration. Un premier assemblage pilote permet aussi de repérer les écarts avant le lancement en série, ce qui évite des défauts coûteux.
Peut-on assembler des pièces plastiques et des composants métalliques ?
Oui, à condition d’anticiper la dilatation, les jeux et le mode de fixation. L’assemblage mixte plastique-métal est courant dans les équipements techniques, mais il demande une conception précise pour conserver la stabilité et la qualité dans le temps.
Quels sont les critères les plus importants pour choisir un procédé ?
Les critères décisifs sont le matériau, la précision, la résistance mécanique, la cadence de production et la vibration attendue. Le bon procédé doit aussi rester cohérent avec le coût global, la finition souhaitée et le niveau de contrôle possible.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie