
Soudage de l’inox : méthodes, réglages et erreurs
 Honore
•
4 septembre 2026
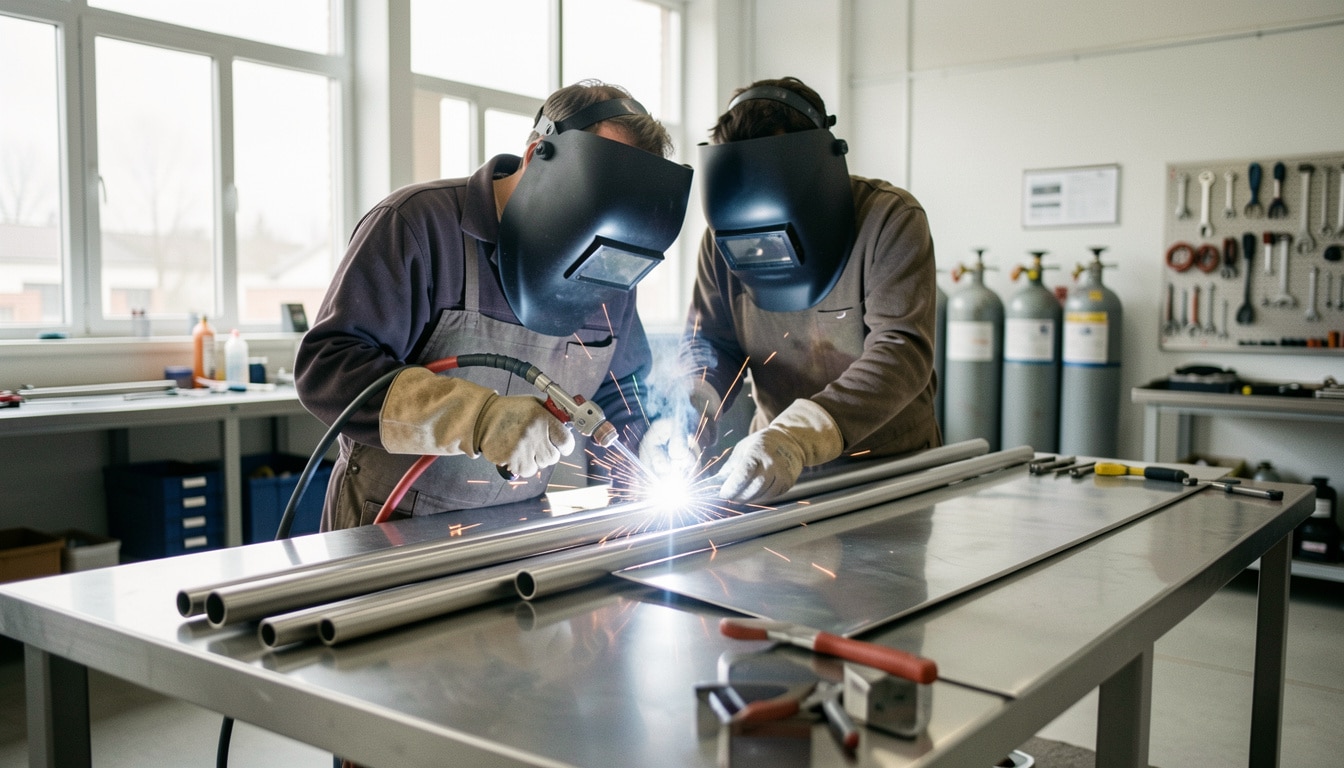
Le travail de l’acier demande souvent plus de finesse qu’on ne l’imagine. Quand la pièce doit rester propre, résistante et durable, le soudage inox devient un sujet central, parce qu’il oblige à maîtriser la chaleur, la préparation et le choix des bons réglages. Cet acier inoxydable se distingue par sa résistance à la corrosion, son aspect soigné et sa longévité, mais il réagit aussi différemment à la chaleur. L’objectif ici est simple : comprendre les bases, choisir la bonne méthode et éviter les erreurs courantes.
Comprendre pourquoi l’acier inoxydable se comporte différemment
Les propriétés qui changent tout
L’inox est un acier inoxydable enrichi en chrome, et c’est ce détail qui change tout pour le soudage. Sa résistance à la corrosion repose sur une fine couche protectrice, mais sa faible conductivité thermique concentre la chaleur dans le corps de la pièce. Résultat : le soudage exige plus de contrôle, car l’acier inoxydable se déforme vite si l’on chauffe trop. Pour vous, l’information utile est simple : la technique doit respecter la norme de propreté et la durabilité attendue.
- Résistance à la corrosion grâce au chrome
- Aspect esthétique stable sur l’inox
Les usages où l’inox s’impose
Dans une cuisine professionnelle à Lyon, un atelier de tuyauterie à Nantes ou une ligne de production près de Toulouse, l’inox s’impose souvent pour sa durabilité et son image propre. On le retrouve dans les corps de cuves, les châssis, les garde-corps et les équipements alimentaires. L’acier inoxydable est aussi recherché quand la norme impose une surface facile à nettoyer. Pour le soudage, cela signifie qu’il faut garder en tête la technique et l’information de base : chaque usage demande une exigence différente.
- Tuyauterie sanitaire et alimentaire
- Structures décoratives ou visibles
- Équipements industriels soumis à l’humidité
Les procédés à connaître pour obtenir une bonne fusion
TIG, MIG ou MMA : comment s’y retrouver ?
Pour le soudage, trois familles reviennent souvent. Le tig offre une grande précision et une soudure très propre, le mig apporte plus de vitesse sur certaines séries, et le MMA reste utile avec une électrode enrobée dans des contextes plus simples. Chaque procédé a sa logique : l’arc, le gaz et la manière d’apporter la matière changent le résultat. Si vous devez choisir, regardez d’abord la gamme de pièces, l’épaisseur et le niveau de finition attendu.
- TIG : précision et finition fine
- MIG : productivité et cadence
- MMA : solution robuste et mobile
| Procédé | Usage conseillé |
|---|---|
| TIG | Pièces visibles et fines |
| MIG | Travaux plus rapides |
| MMA | Interventions simples sur chantier |
Quel procédé choisir selon la pièce et l’épaisseur ?
Sur une tôle de 1 millimètre, le soudage demande une main légère et un procédé précis ; sur une pièce plus épaisse, on peut avoir besoin d’un apport plus soutenu. Le bon procédé dépend donc de l’épaisseur, mais aussi de la vitesse d’exécution et de la qualité visuelle recherchée. Pour choisir, pensez d’abord à la soudure finale, puis à la gamme de matériel disponible. Cette logique évite de forcer une méthode là où elle n’est pas la plus adaptée.
Préparer les pièces avant de lancer l’arc
Nettoyage, ajustement et alignement
Avant tout soudage, la préparation de la pièce fait souvent la différence entre un assemblage propre et un cordon fragile. Il faut nettoyer la surface, enlever les graisses, vérifier l’alignement et assembler les éléments sans jeu excessif. Une procédure simple et rigoureuse limite les défauts. Sur l’inox, un bon ajustement évite aussi de surcharger le corps de chauffe. Cette étape n’a rien d’accessoire : elle conditionne la sécurité, la tenue et la qualité du résultat.
- Nettoyer soigneusement la surface
- Éliminer les contaminants et poussières
- Vérifier l’alignement des pièces
- Contrôler le jeu avant assemblage
Les contrôles à faire avant de souder
Avant de démarrer, regardez la surface, l’état des bords et la propreté des outils. Un élément ferreux oublié peut contaminer la pièce et fragiliser le soudage. Vérifiez aussi que l’assemblage reste stable sur toute la longueur, surtout si la procédure concerne une zone visible. Exemple concret : deux profilés posés à plat, séparés de moins d’un millimètre, donnent un départ plus régulier et limitent les reprises. Cette vigilance évite bien des retouches.
- Contrôler la propreté des outils
- Vérifier la stabilité de la pièce
- Confirmer le jeu sur toute la longueur
Réglages, chaleur et maîtrise du cordon
Les paramètres qui changent le résultat
Le soudage dépend d’abord des réglages électriques, puis de la manière de gérer l’apport. L’intensité, la vitesse d’avance, le débit de gaz et la distance à l’arc modifient directement la soudure. Sur une faible épaisseur, il faut réduire l’apport de chaleur pour garantir un cordon régulier ; sur une pièce plus épaisse, un réglage trop bas manque de pénétration. Le procédé choisi influence aussi la stabilité, mais c’est l’équilibre entre machine et geste qui fait la différence.
- Régler l’intensité selon l’épaisseur
- Ajuster le débit de gaz de protection
- Adapter la vitesse d’avance
- Maîtriser l’apport de chaleur
Comment limiter la surchauffe et la déformation
La surchauffe reste l’ennemi classique du soudage inox, car elle peut marquer la soudure et déformer la pièce. Pour limiter ce risque, avancez par séquences courtes et laissez la zone se stabiliser entre deux passes. Un apport électrique trop fort crée souvent un excès de chaleur inutile. En pratique, mieux vaut protéger la zone avec un gaz adapté et garder une cadence régulière. Vous obtenez ainsi une soudure plus propre, avec moins de contraintes sur l’épaisseur.
- Travailler par séquences courtes
- Réduire l’apport thermique excessif
Préserver la résistance et éviter les erreurs coûteuses
Ce qui fragilise la protection anticorrosion
Le vrai enjeu du soudage inox ne se limite pas à assembler deux bords. Il faut aussi préserver la résistance à la corrosion de l’acier inoxydable. Une contamination ferreuse, un nettoyage insuffisant ou une nuance mal choisie peuvent attaquer la surface et réduire la protection. Le chrome joue ici un rôle essentiel, mais il ne compense pas une mauvaise préparation. Pour rester fiable, la pièce doit garder une finition propre et une sécurité de service conforme à la norme attendue.
- Contamination par des outils non dédiés
- Nettoyage final insuffisant
- Choix de nuance inadapté
- Surchauffe localisée
Les erreurs de base à éviter absolument
Les erreurs les plus coûteuses sont souvent les plus simples : mauvais réglage, apport excessif, surface sale ou consommables incompatibles. Sur un acier inoxydable, cela se voit vite, car la corrosion peut apparaître plus tôt qu’on ne le pense. Un expert de service vous dira toujours de vérifier la finition après intervention, surtout si la pièce reste visible. En pratique, le bon réflexe consiste à protéger la zone, contrôler le résultat et reprendre immédiatement les traces suspectes.
- Oublier le contrôle visuel final
- Utiliser des consommables inadaptés
Cas particuliers, choix du métal d’apport et situations mixtes
Souder des métaux différents sans compromettre la tenue
Le soudage de métaux dissemblables demande plus d’attention, surtout quand il faut assembler de l’inox avec un acier classique. Le risque principal reste la corrosion galvanique, qui apparaît si la jonction n’est pas pensée pour durer. Dans un contexte industriel, on recherche alors une technique qui limite les contraintes et un apport compatible. L’inox doit rester protégé, sinon la soudure devient le point faible de l’ensemble. C’est là que l’expérience et le choix du procédé comptent vraiment. En complément, découvrez souder inox et acier.
- Prévoir une transition adaptée entre les métaux
- Limiter les couples favorisant la corrosion galvanique
- Vérifier la compatibilité de l’assemblage
Quand utiliser une nuance de transition comme le 309
Quand il faut souder de l’inox sur de l’acier, une nuance de transition comme le 309 est souvent utilisée comme métal d’apport. Ce terme désigne une solution intermédiaire qui aide à assembler sans fragiliser la soudure. L’apport doit être choisi selon l’usage, l’environnement et le niveau de contrainte. Dans l’industrie, cette approche sert sur des pièces mixtes, des réparations ou des montages où l’on veut garder un bon compromis entre tenue et résistance à la corrosion. Pour approfondir ce sujet, consultez notre guide sur soudage inox sur acier.
| Cas d’usage | Apport conseillé |
|---|---|
| Inox sur acier | Nuance de transition 309 |
| Pièce visible | Apport fin et propre |
| Milieu humide | Apport résistant à la corrosion |
FAQ – Questions fréquentes sur l’assemblage de l’inox
Quelle méthode donne le meilleur résultat sur une pièce visible ?
Le tig reste souvent le meilleur choix pour une pièce visible, car il offre une soudage très propre, une bonne esthétique et une finition régulière. Si vous cherchez un rendu soigné, c’est la solution la plus rassurante.
Peut-on assembler de l’inox avec de l’acier sans risque ?
Oui, mais pas sans précaution. Le soudage entre inox et acier demande un métal d’apport adapté, une bonne protection au gaz et une attention particulière à la corrosion. La sécurité de la jonction dépend du choix technique.
Quels réglages limitent le plus la déformation ?
Réduire l’intensité, avancer régulièrement et limiter l’apport de chaleur sont les trois leviers les plus utiles. Sur une faible épaisseur, ces réglages évitent une déformation rapide et gardent la pièce plus stable.
Comment garder une finition propre après intervention ?
Nettoyez immédiatement la zone, retirez les traces de projection et vérifiez l’état de la surface. Un dernier contrôle visuel, surtout sur l’inoxydable, aide à préserver la durabilité et l’esthétique du résultat final.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie